

Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
การบิดของโอริงระหว่างการประกอบสามารถเปลี่ยนส่วนประกอบการซีลที่ยอมรับได้ให้กลายเป็นสาเหตุของการรั่วไหล การสึกหรออย่างรวดเร็ว หรือคุณภาพการผลิตที่ไม่สอดคล้องกัน ปัญหาอาจปรากฏขึ้นระหว่างการติดตั้ง หลังจากรอบการทำงานครั้งแรก หรือเฉพาะเมื่อกระบวนการประกอบเปลี่ยนจากการประกอบแบบแมนนวลไปเป็นการผลิตแบบอัตโนมัติเท่านั้น สำหรับโอริงแบบกำหนดเอง สิ่งสำคัญคือการพิจารณาว่าการบิดนั้นมาจากตัวซีล รูปทรงของร่อง วิธีการติดตั้ง หรือปฏิสัมพันธ์ระหว่างปัจจัยเหล่านี้ก่อนที่จะอนุมัติการผลิตจำนวนมาก
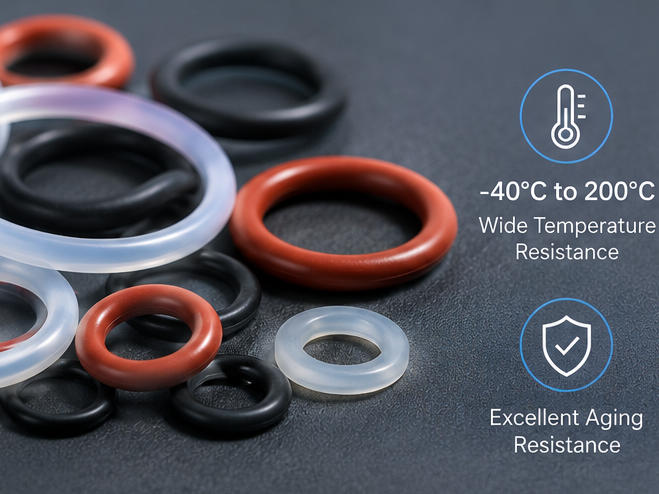
การตรวจสอบโอริงที่หลวมด้วยสายตาไม่เพียงพอที่จะยืนยันความเสถียรของการประกอบ การประเมินตัวอย่างควรจำลองชิ้นส่วนผสมพันธุ์จริง ทิศทางการติดตั้ง เงื่อนไขการหล่อลื่น และลำดับการประกอบ ซีลที่พอดีด้วยมืออาจยังม้วน หมุนเป็นเกลียว หรือบิดเป็นเกลียวเฉพาะเมื่อติดตั้งลงในร่องแคบหรือดันผ่านขอบที่แหลมคม การระบุความเสี่ยงเหล่านี้ในระหว่างการสุ่มตัวอย่างจะช่วยป้องกันการเปลี่ยนแปลงที่มีค่าใช้จ่ายสูงหลังการปล่อยเครื่องมือและการเพิ่มการผลิต
การบิดของโอริงเกิดขึ้นเมื่อซีลม้วนหรือหมุนแทนที่จะคงอยู่ในตำแหน่งที่ต้องการขณะเข้าสู่ร่องหรือสัมผัสกับพื้นผิวผสมพันธุ์ แรงเสียดทานที่มากเกินไปเป็นสาเหตุที่พบบ่อย โดยเฉพาะอย่างยิ่งเมื่อซีลยืดออกเหนือเพลา เลื่อนผ่านพื้นผิวแห้ง หรือพบกับขอบตะกั่วที่แหลมคม แรงในการติดตั้งที่ไม่สม่ำเสมออาจทำให้ส่วนหนึ่งของวงแหวนเคลื่อนที่ไปข้างหน้า ส่งผลให้ซีลเป็นเกลียวหรือถูกบีบอัดไม่สม่ำเสมอ
รูปทรงร่องเป็นอีกปัจจัยที่สำคัญ ความกว้างของร่อง ความลึก รัศมีมุม หรือการตกแต่งพื้นผิวที่ไม่ถูกต้องอาจจำกัดการเคลื่อนที่ของโอริงหรือสร้างหน้าสัมผัสที่ไม่สม่ำเสมอระหว่างการติดตั้ง ร่องที่แน่นเกินไปอาจเพิ่มการเสียดสีและทำให้การวางตำแหน่งยาก ในขณะที่โปรไฟล์ร่องที่ไม่เหมาะสมอาจทำให้ซีลม้วนได้แทนที่จะเกาะตัวเท่ากัน
คุณสมบัติของวัสดุยังส่งผลต่อพฤติกรรมการประกอบอีกด้วย ความแข็ง ความยืดหยุ่น การเสียดสีที่พื้นผิว ความสม่ำเสมอของหน้าตัด และคุณลักษณะของสารประกอบส่งผลต่อการยืดตัวและการคืนตัวของโอริง ปัจจัยเหล่านี้ควรได้รับการประเมินควบคู่ไปกับเงื่อนไขการติดตั้งจริง แทนที่จะถือว่าการบิดเป็นปัญหาด้านมิติเพียงอย่างเดียว
การอนุมัติตัวอย่างควรนอกเหนือไปจากการยืนยันว่าโอริงตรงกับรูปวาด การตรวจสอบขั้นแรกคือความสม่ำเสมอของมิติ รวมถึงเส้นผ่านศูนย์กลางด้านในและหน้าตัด การเปลี่ยนแปลงขนาดเหล่านี้สามารถเปลี่ยนการยืดที่ต้องการระหว่างการติดตั้ง และส่งผลต่อความสม่ำเสมอของซีลในร่อง
การตรวจสอบครั้งที่สองคือกระบวนการติดตั้งเสร็จสมบูรณ์ ประกอบตัวอย่างโดยใช้วิธีการผลิตที่กำหนดไว้ ซึ่งรวมถึงส่วนประกอบการผสมพันธุ์เดียวกัน คุณสมบัติสารตะกั่ว สารหล่อลื่นตามที่ระบุไว้ และความเร็วการติดตั้งโดยประมาณ สังเกตว่าแหวนม้วน พับ หมุนเป็นเกลียว หนีบ หรือเคลื่อนออกจากตำแหน่ง หลังจากการติดตั้ง ให้ตรวจสอบส่วนที่สามารถเข้าถึงได้และแยกชิ้นส่วนตัวอย่างที่เลือกไว้ซึ่งใช้งานได้จริงเพื่อค้นหาการบิด การตัด การเสียดสี หรือการเสียรูปถาวร
การทดลองประกอบซ้ำหลายครั้งมีความสำคัญเนื่องจากการติดตั้งสำเร็จเพียงครั้งเดียวไม่ได้สร้างขีดความสามารถของกระบวนการ ทดสอบตัวอย่างหลายรายการในความแปรผันของมิติที่คาดหวัง และบันทึกความยากในการติดตั้ง แทนที่จะอาศัยเพียงว่าการประกอบขั้นสุดท้ายผ่านการทดสอบการรั่วหรือไม่
ร่องจะต้องจัดให้มีพื้นที่ที่ถูกต้องสำหรับโอริงภายใต้สภาวะการบีบอัดที่ต้องการ ความลึกของร่องมีอิทธิพลต่อการบีบ ในขณะที่ความกว้างส่งผลต่อพื้นที่ที่อีลาสโตเมอร์ต้องเปลี่ยนรูป ขนาดที่ถูกต้องขึ้นอยู่กับว่าการใช้งานเป็นแบบคงที่หรือไดนามิก สภาวะแรงดัน วัสดุ และรูปทรงซีลเฉพาะ
ขอบตะกั่วและพื้นผิวการผสมพันธุ์สมควรได้รับความสนใจเท่าเทียมกัน ขอบคม เสี้ยน ผิวเคลือบเสียหาย หรือมีการเปลี่ยนอย่างกะทันหันสามารถจับอีลาสโตเมอร์ระหว่างการติดตั้งได้ การลบมุม รัศมี และการตกแต่งพื้นผิวที่เหมาะสมสามารถช่วยนำวงแหวนให้อยู่ในตำแหน่งได้ แต่ขนาดของมันต้องเข้ากันได้กับการออกแบบการประกอบจริง
การตรวจสอบร่องควรใช้แบบประกอบที่สมบูรณ์แทนที่จะประเมินโอริงแบบแยกส่วน การตรวจสอบมิติของร่อง เพลา รูเจาะ และคุณลักษณะการผสมพันธุ์ที่เกี่ยวข้องสามารถเปิดเผยได้ว่าซีลถูกบังคับให้เข้าไปในพื้นที่ที่ไม่เหมาะสมหรือเผชิญกับพื้นผิวที่กระตุ้นให้เกิดการหมุน
| รายการที่ต้องตรวจสอบ | ความเสี่ยงที่อาจเกิดขึ้น | ตัวอย่างหรือการตรวจสอบการออกแบบ |
|---|---|---|
| เส้นผ่านศูนย์กลางภายในของโอริงและหน้าตัด | ที่นั่งยืดไม่เท่ากันหรือไม่สม่ำเสมอ | วัดตัวอย่างหลายรายการและเปรียบเทียบกับค่าความคลาดเคลื่อนของการวาด |
| ความกว้างและความลึกของร่อง | การเสียดสีมากเกินไปหรือการบีบที่ไม่เหมาะสม | วัดร่องจริงและตรวจสอบการออกแบบซีล |
| ขอบตะกั่วและการตกแต่งพื้นผิว | การกีดขวาง การเสียดสี หรือการม้วนซีล | ตรวจสอบการลบมุม ครีบ รัศมี และพื้นผิวสัมผัส |
| ความแข็งและความยืดหยุ่นของวัสดุ | การยืดตัวยากหรือการฟื้นตัวไม่ดี | ยืนยันข้อมูลจำเพาะของสารประกอบและประเมินพฤติกรรมการประกอบ |
| วิธีการติดตั้ง | โหลดไม่สม่ำเสมอหรือบิดซ้ำหลายครั้ง | สร้างลำดับการประกอบและเครื่องมือที่ต้องการ |
การเลือกใช้วัสดุอาจส่งผลต่อการเสียดสีและความยืดหยุ่นของโอริง แต่การเปลี่ยนสารประกอบไม่ควรเป็นการตอบสนองครั้งแรกต่อทุกปัญหาการบิดตัว วัสดุที่แข็งกว่าอาจมีพฤติกรรมแตกต่างออกไปในระหว่างการยืด ในขณะที่วัสดุที่นิ่มกว่าอาจเสียรูปหรือเสียหายได้ง่ายกว่าภายใต้กระบวนการติดตั้งที่ไม่เหมาะสม การเปลี่ยนแปลงวัสดุใดๆ ควรได้รับการตรวจสอบโดยเทียบกับประสิทธิภาพการซีล สภาพแวดล้อมการทำงาน และการออกแบบมิติที่ต้องการ
การหล่อลื่นสามารถลดแรงเสียดทานระหว่างการติดตั้งได้เมื่อได้รับอนุญาตจากการใช้งาน อย่างไรก็ตาม น้ำมันหล่อลื่นจะต้องเข้ากันได้กับอีลาสโตเมอร์และตัวกลางในการทำงาน และจะต้องไม่ทำให้เกิดการปนเปื้อนหรือส่งผลกระทบต่อกระบวนการปลายน้ำ ในกรณีที่ไม่อนุญาตให้มีการหล่อลื่น การออกแบบร่อง พื้นผิว และวิธีการติดตั้งจะมีความสำคัญมากยิ่งขึ้น
สำหรับส่วนประกอบ ซีลโอริงที่มีความแม่นยำ แบบกำหนดเอง การทดสอบตัวอย่างควรบันทึกข้อกำหนดของวัสดุและเงื่อนไขการติดตั้งไว้ด้วยกัน มิฉะนั้น การทดลองที่ประสบความสำเร็จอาจเป็นเรื่องยากที่จะทำซ้ำเมื่อสายการผลิตเปลี่ยนความเร็ว เครื่องมือ หรือวิธีการจัดการ
การอนุมัติการผลิตจำนวนมากควรเป็นไปตามการประเมินการประกอบที่ทำซ้ำได้ ไม่ใช่เพียงรายงานการตรวจสอบขนาดเท่านั้น ตัวอย่างที่ได้รับการอนุมัติควรได้รับการติดตั้งโดยใช้วิธีการผลิตที่ต้องการ และทีมงานควรกำหนดเกณฑ์การยอมรับที่สังเกตได้สำหรับการวางตำแหน่ง การบิด ความเสียหายของพื้นผิว และความพยายามในการประกอบ
เมื่อจะใช้อุปกรณ์อัตโนมัติ การประเมินควรรวมกระบวนการป้อนและการติดตั้งจริงทุกแห่งที่เป็นไปได้ การวางแนววงแหวน การจัดการชิ้นส่วน ความเร็วในการแทรก และการจัดตำแหน่งเครื่องมือ ล้วนส่งผลต่อว่าโอริงยังคงอยู่ในตำแหน่งที่ถูกต้องหรือไม่ ผลการประกอบด้วยตนเองเพียงอย่างเดียวอาจไม่สามารถคาดเดาประสิทธิภาพในสายการผลิตที่มีความเร็วสูงได้
การทดสอบการรั่วควรคงเป็นส่วนหนึ่งของแผนการตรวจสอบเมื่อประสิทธิภาพการซีลมีความสำคัญ แต่ไม่ควรเป็นเพียงเกณฑ์การยอมรับเท่านั้น แหวนบิดอาจผ่านการทดสอบการรั่วครั้งแรกและยังคงมีการสึกหรอไม่สม่ำเสมอหรืออายุการใช้งานลดลงระหว่างการทำงานซ้ำๆ แผนการตรวจสอบจึงควรรวมการสังเกตการประกอบ การตรวจสอบมิติ และการทดสอบการทำงานที่เหมาะสมกับการใช้งานเข้าด้วยกัน
ซัพพลายเออร์ที่มีความสามารถควรตรวจสอบแบบโอริงร่วมกับข้อกำหนดร่องและการประกอบของลูกค้า ซึ่งช่วยให้สามารถหารือเกี่ยวกับความเสี่ยงที่อาจเกิดขึ้นที่เกี่ยวข้องกับมิติ ลักษณะการทำงานของวัสดุ เครื่องมือ และการติดตั้ง ก่อนที่จะกำหนดปริมาณการผลิต ในกรณีที่การออกแบบการประกอบได้รับการแก้ไขแล้ว การทดลองตัวอย่างสามารถช่วยระบุว่าจำเป็นต้องเปลี่ยนแปลงข้อมูลจำเพาะของซีลหรือกระบวนการติดตั้งหรือไม่
DoitRubber พัฒนาส่วนประกอบซีลยางแบบกำหนดเอง และสนับสนุนการตรวจสอบขนาดและการประเมินผลิตภัณฑ์ตามความต้องการในการใช้งาน สำหรับโครงการโอริง ข้อมูลที่เป็นประโยชน์ที่จะแบ่งปัน ได้แก่ การวาดแบบซีล ขนาดร่อง รูปทรงของชิ้นส่วนที่เข้าคู่ ข้อกำหนดของวัสดุและความแข็ง สภาพการทำงาน ข้อจำกัดของสารหล่อลื่น วิธีการประกอบ และการบิดงอหรือความเสียหายใดๆ ที่สังเกตได้ในระหว่างการทดลอง
การบิดงอของโอริงระหว่างการประกอบได้รับการแก้ไขอย่างดีที่สุดก่อนการผลิตจำนวนมากโดยการทดสอบซีลภายในการประกอบจริง แทนที่จะอนุมัติส่วนประกอบที่หลวมเพียงอย่างเดียว การยืนยันขนาด รูปทรงของร่อง สภาพพื้นผิว พฤติกรรมของวัสดุ และความสามารถในการทำซ้ำของการติดตั้ง ถือเป็นพื้นฐานที่ชัดเจนในการตัดสินใจว่าการออกแบบพร้อมสำหรับการผลิตหรือไม่ วัตถุประสงค์ไม่ใช่เพียงเพื่อให้โอริงสวมได้พอดี แต่เพื่อให้แน่ใจว่าสามารถติดตั้งได้อย่างสม่ำเสมอและรักษาฟังก์ชันการปิดผนึกตามที่ต้องการตลอดการให้บริการ

July 08, 2026
อีเมล์ให้ผู้ขายนี้
July 08, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.